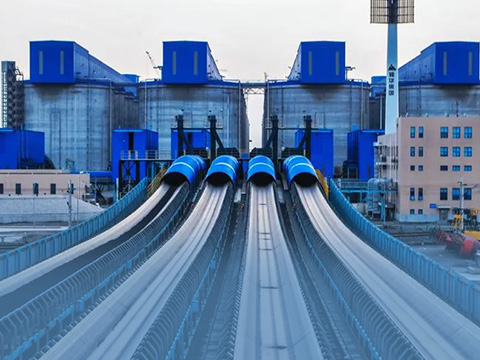
神华集团某煤矿
PVC/PVG整芯阻燃输送带接头


一、滚筒表面预处理
表面预处理是保证粘接效果的关键工序。先彻底清除滚筒表面残胶、油漆、铁锈、粉尘等杂质,再用专用打磨机整体打磨金属表面,增加表面粗糙度以提升胶水附着力,最后用纤维碟精细化打磨去除毛刺。打磨完毕清扫浮尘,用专用清洗剂CY131擦拭除油,静置至表面完全干燥无杂质。
二、涂刷金属底涂剂
在洁净干燥的滚筒金属表面,均匀薄涂一层专用金属底涂剂BD836,杜绝漏刷、积胶问题。底涂剂可强化金属与冷粘胶的粘接强度,有效防止金属返锈氧化,涂刷后自然晾干,确保涂层完全固化,备用待涂胶。
三、调配与涂刷冷粘胶
按标准配比混合双组份冷粘胶与硬化剂,充分搅拌均匀,调配好的KN373冷硫化胶水需在60-90分钟活性期内用完。滚筒表面分两次涂胶,首层薄涂、晾干至半透明,二层加厚均匀涂刷、全覆盖无死角。同时在胶板半硫化面涂胶,待胶层呈微粘不粘手状态,即可进行胶板贴合作业。
四、胶板贴合与压实
根据滚筒规格精准裁剪胶板,将搭接处打磨为45°斜角。对齐滚筒基准匀速贴合胶板,避免错位偏移。贴合后用专用压实滚轮反复碾压,彻底排出内部空气,杜绝空鼓、气泡,重点压实边角与搭接位置,配合橡胶锤敲打加固,保证胶板紧密贴合滚筒。
五、缝隙密封与修整
胶板贴合完成后,用专用密封胶封堵搭接缝隙与边缘缺口,阻隔水汽、粉尘渗入,防止后期脱胶。修剪多余胶边,打磨平整接口,保证滚筒整体表面光滑平整,无凸起、毛刺瑕疵。
六、常温固化养护
完成修整后进行常温固化养护,常温环境下静置养护24小时以上,养护期间禁止触碰、转动滚筒,防止胶板移位。胶水完全固化后,全面检查粘接质量,无空鼓、开胶、缝隙等问题,即可投入设备使用。
河南赛英机械设备有限公司生产销售滚筒包胶施工产品,有需要的朋友可以点击我们官网免费获取报价或拨打热线17703717239详细咨询!
.jpg)